产品中心:浇注料-耐火浇注料-铁水包捣打料-耐火可塑料-熔铝炉浇注料-铸造料。
水泥厂喷涂工艺常用的喷涂浇注料,按工况适配性可分为以下7大类,
1.高铝耐磨喷涂料:
适用预热器、上升烟道、三次风管等中温高磨损部位。
2.钢纤维增强耐磨喷涂料:
适用窑口、喷煤管、冷却机篦冷墙等频繁受机械冲击的部位。
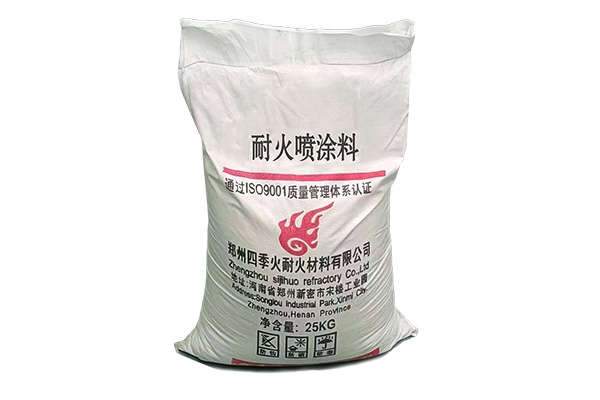
3.低水泥/超低水泥喷涂料:
适用分解炉、回转窑过渡带等长期高温工况。
4.刚玉质喷涂料:
适用窑头、窑尾高温烟室等超高温强磨损部位。
5.耐碱喷涂料
适用:预热器内壁、下料管等碱富集区域
6.磷酸盐结合喷涂料:
适用:窑门罩、冷却机高温区等温度频繁波动部位
7.镁铬质喷涂料:
适用:回转窑烧成带的热补喷涂修复
水泥厂浇注料喷涂工艺流程分为5个核心阶段,全程适配窑炉高温耐磨工况,操作要点如下:
🛠️ 施工准备
人员与技术:施工人员持证上岗,完成技术交底,明确浇注料型号、喷涂厚度、膨胀缝预留要求。
设备调试:检查转子式喷射机、强制式搅拌机、空压机运行状态,校准计量工具,清理设备避免残留杂物污染料体。
环境条件:施工环境温度控制在5-40℃,相对湿度≤80%,雨天或风速>6m/s时禁止露天作业。
锚固件安装:采用Y型耐热钢锚固件,按200×200mm梅花形布置,焊接强度≥15MPa,根部涂刷防腐底漆。
🧹 基面处理
用压缩空气全面吹扫施工面,再用钢刷二次清理,去除浮灰、油污、旧疏松层,喷砂除锈达到Sa2.5级清洁度。
对深度>5mm的蜂窝、裂纹缺陷,用刚玉质修补料提前填充找平。
🧪 料体搅拌
加料顺序:骨料→粉料→结合剂干混2分钟,再按4%-8.5%的比例加水,湿拌3-5分钟至均匀。
搅拌完成的料浆必须在30分钟内用完,初凝料严禁二次加水复用。
🚀 喷涂作业
参数设置:喷枪主风压力0.6-0.8MPa,喷嘴距工作面0.8-1.2m,与喷涂面垂直角度偏差≤15°。
操作顺序:分段由下而上螺旋式推进,单段长度≤6m,先喷平凹洼部位;平面一次喷厚50-80mm,立面30-50mm。
分层控制:分层喷涂间隔≥2小时,后层需在前层初凝前完成;复合衬先喷保温层,间隔3-5小时再喷耐火层。
厚度控制:用金属探针插入检测厚度,每平方米预埋同设计厚度的钢丝条,确保厚度达标。
🌡️ 养护与烘炉
常温养护:喷涂完成后6小时内覆盖塑料薄膜保湿,24小时后每日洒水3次,养护周期≥7天。
梯度烘炉:按阶梯曲线升温,常温-200℃升温速率≤5℃/h,200-600℃≤10℃/h,在110℃、350℃、600℃节点分别恒温4-6小时,彻底排出游离水和结晶水,避免鼓包开裂。
郑州四季火耐火材料有限公司是实体浇注料厂家,拥有多条浇注料生产线,生产锅炉浇注料,高铝浇注料,刚玉浇注料,铁水包捣打料等。